
Em resumo
- A produção de cerveja Itaipava leva mais de 30 dias e passa por cerca de 900 análises em laboratórios de física, química e microbiologia antes de chegar ao consumidor.
- A fábrica de Boituva produz 860 milhões de litros por ano, com 97% do malte importado do Uruguai e água extraída do Aquífero Tubarão.
- A linha de envase de latas opera a 120 mil latas por hora, com rigor de higiene comparável a um centro cirúrgico e rastreabilidade total de cada lote.
Abrir uma cerveja em um churrasco ou bar costuma ser um gesto automático, mas por trás daquele líquido se escondem semanas de trabalho, dezenas de processos químicos e rigor comparável ao de um centro cirúrgico. Dependendo do estilo, a cerveja leva mais de 30 dias desde a primeira gota até estar pronta para consumo, atravessando transformações que garantem o mesmo sabor em qualquer ponto do Brasil.
A fábrica que produz 860 milhões de litros por ano
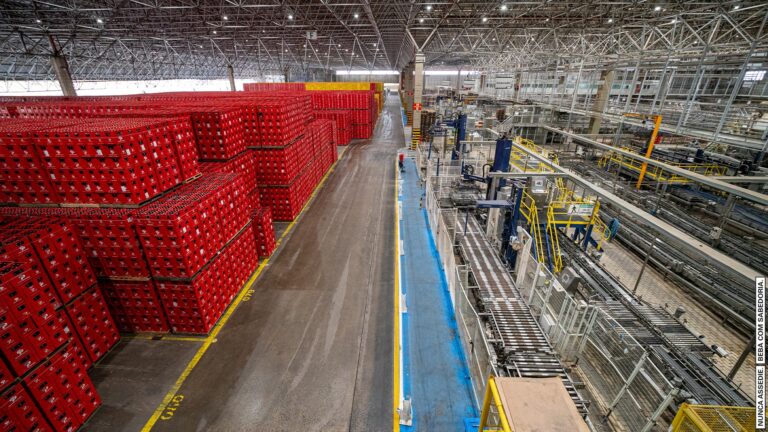
A unidade de Boituva, no interior de São Paulo, representa um dos principais polos de produção do Grupo Petrópolis. Fundada em 1995 e adquirida pelo grupo em 1999, a fábrica ocupa uma área construída de 239 mil metros quadrados e emprega aproximadamente 500 colaboradores. É a segunda maior operação da empresa em volume de produção.
Anualmente, a unidade produz cerca de 8,6 milhões de hectolitros, equivalentes a 860 milhões de litros de bebidas em todas as marcas do portfólio. Diariamente, cerca de 50 carretas deixam o pátio carregadas de produto para abastecer centros de distribuição em diversos estados, número que pode chegar a 100 carretas durante o verão. Esse volume de saída constante exige um padrão de qualidade inabalável em cada lote produzido.
O controle de qualidade em números
Aproximadamente 900 análises em laboratórios de física, química e microbiologia acompanham cada etapa, desde a chegada da matéria-prima até bem depois do produto ser consumido. Esse monitoramento é coordenado por profissionais como Alex Borges, mestre-cervejeiro formado na Alemanha e há 24 anos no Grupo Petrópolis, sendo quatro deles dedicados à fábrica de Boituva. Sua responsabilidade vai além da degustação: integra equipes de centenas de pessoas para garantir que cada detalhe do processo se alinhe aos padrões estabelecidos.
A água: origem e padronização
O ingrediente mais abundante na cerveja é a água, compondo a maior parte de sua fórmula. Em Boituva, essa água tem uma origem específica: é extraída diretamente do lençol freático, precisamente do Aquífero Tubarão, a centenas de metros de profundidade. A fábrica conta com vários poços tubulares profundos que alimentam o processo.
Como a água natural pode variar em características como pH e níveis de minerais, toda ela passa por uma Estação de Tratamento de Água interna. Ali são feitos ajustes para que a receita de água seja sempre idêntica em todas as unidades do Grupo Petrópolis, garantindo que o consumidor encontre o mesmo sabor em qualquer lata ou garrafa, independentemente da região onde a adquira.
Do malte à brassagem: o coração do processo
O ingrediente importado
O segundo ingrediente principal é o malte de cevada, e uma curiosidade revela a dimensão da operação: cerca de 97% desse malte é importado do Uruguai. Chega à fábrica em carretas que transportam cerca de 40 toneladas de grãos a granel, sendo descarregado em moegas e levado por elevadores para silos de armazenamento. Somente na unidade de Boituva existem seis silos com capacidade para 300 toneladas cada, garantindo estoque suficiente para a operação contínua.
Apesar do grão chegar completamente limpo do fornecedor, ele ainda passa por máquinas de limpeza antes de qualquer uso, removendo possíveis resíduos como pedaços de madeira ou palha.
A transformação na sala de brassagem
O processo de produção propriamente dito começa na sala de brassagem, considerada o coração da cervejaria. O malte passa pelo moinho para ser triturado em uma granulometria específica conforme a receita definida — não é uma quebra aleatória, mas um ajuste técnico preciso. Esse malte moído é então misturado com a água em tanques chamados tinas de mostura, onde ocorre a transformação bioquímica central.
Sob temperaturas controladas que variam entre 50 e 80 graus Celsius, enzimas naturais do malte transformam o amido em açúcares fermentescíveis. Esses açúcares posteriormente geram álcool e gás carbônico. Todo esse processo é monitorado digitalmente para garantir que o mosto, o líquido doce resultante, possua o corpo e o teor alcoólico desejados.
Lúpulo e esterilização
Após filtragem para separar as cascas do malte, o mosto limpo segue para a fervura, onde se adiciona o lúpulo importado das melhores regiões produtoras da Alemanha e da Europa. O lúpulo é responsável pelo amargor característico e pelos aromas da cerveja, transferindo suas propriedades para o líquido durante a fervura. Essa etapa também esteriliza o mosto e separa componentes indesejados, formando uma camada chamada trub.
Para remover essas impurezas, o líquido passa pelo whirlpool, onde a força centrífuga aglomera o trub no centro do tanque, permitindo que o mosto saia límpido. O mosto quente é então resfriado para cerca de 12 graus Celsius e recebe uma injeção de oxigênio estéril antes de entrar nos tanques de fermentação. Esse oxigênio não interfere no sabor e é essencial para a ação da levedura que virá em seguida.
Fermentação, maturação e o papel da levedura
A levedura fica em uma sala isolada com acesso controlado, protegida de qualquer contaminação microbiológica — um ambiente tão rigoroso quanto um centro cirúrgico, conforme descreve Alex. Assim que é adicionada, a levedura começa a consumir os açúcares fermentescíveis, transformando-os em álcool e gás carbônico. A Itaipava utiliza cepas de levedura puras vindas do banco de Weihenstephan, na Alemanha, o mais conceituado do mundo, e reutiliza a mesma levedura algumas vezes antes de descartá-la.
A fermentação representa a etapa mais longa do processo. O líquido descansa em grandes tanques de fundo cônico, refrigerados por serpentinas com amônia para manter temperatura estável. Dura alguns dias, seguida pela maturação, que leva mais alguns dias e busca equalizar aromas e sabores para alcançar o equilíbrio desejado da cerveja. Durante essa fase, o oxigênio, que foi útil no início, torna-se um dos principais inimigos, pois pode oxidar a bebida e alterar seu sabor. Por isso, o controle de O2 é rigorosíssimo, utilizando aparelhos de última geração.
Do envase à mesa do consumidor
Filtração e carbonatação
Depois de maturada, a cerveja ainda permanece turva devido aos resíduos de levedura. Para ganhar o aspecto brilhante e límpido característico da Itaipava, ela passa por filtros que utilizam terra de diatomácea, um pó mineral estéril que retém as impurezas sem alterar o sabor. Em seguida é enviada para a adega de pressão, onde recebem os ajustes finais de CO2 e álcool, sendo separada em lotes menores com rastreabilidade total — é possível identificar exatamente em qual tanque, dia, hora e minuto cada lata ou garrafa foi produzida.
Linhas de produção de alta velocidade
A linha de envase de latas em Boituva é um espetáculo de engenharia, capaz de encher 120 mil latas por hora. As válvulas primeiro retiram o oxigênio da lata, injetam CO2 e só então liberam a cerveja. Antes da lacração, em um processo chamado recravação, as latas passam por uma esteira onde o espaço entre o líquido e o lacre é preenchido com gás carbônico, eliminando de vez o oxigênio do interior.
Em seguida, as latinhas passam pelo pasteurizador, um equipamento que funciona como um grande chuveiro de água quente, chegando progressivamente a cerca de 60 graus Celsius para eliminar microrganismos e garantir a estabilidade do produto. Depois de pasteurizadas, recebem datação, são agrupadas em packs e paletizadas, tudo de forma automatizada. Antes de sair para venda, o lote fica em quarentena por pelo menos 24 horas para análises sensoriais e microbiológicas finais.
Garrafas e chopp
No mesmo galpão de envase das latinhas opera também a linha de produção do chopp Itaipava, envasado em barris de 15, 30 e 50 litros. A principal diferença é que o chopp não passa pela pasteurização, resultando em validade menor comparada às latas e garrafas. A fábrica conta com quatro linhas dedicadas a garrafas, tanto em recipientes retornáveis quanto em novos formatos como as long necks.
No caso das retornáveis, as garrafas passam por uma lavadora industrial por aproximadamente 50 minutos, utilizando detergente alcalino em temperaturas de até 80 graus Celsius para garantir limpeza e esterilização completa. Depois, um equipamento de alta precisão inspeciona cada garrafa, descartando todas as que estejam fora do padrão de qualidade, apresentem trincas, resíduos de sujeira ou pertençam a outra marca. Durante todo o processo de enchimento e pasteurização, qualquer recipiente fora do padrão é identificado automaticamente e retirado da esteira para inspeção.
Higiene hospitalar e responsabilidade ambiental
Para garantir qualidade e segurança, a fábrica opera com rigor de higiene comparável a um ambiente hospitalar. O coração dessa estratégia é o processo CIP, clean-in-place, um sistema automatizado que realiza a higienização interna de tubulações, mangueiras e tanques sem necessidade de desmontá-los. Uma única amostragem de um ciclo de limpeza pode gerar cerca de 20 análises diferentes, incluindo testes de concentração das soluções de limpeza e verificações microbiológicas. Se um tanque for higienizado e não for preenchido com cerveja em até 24 horas, todo o processo é repetido do zero.
A produção gera resíduos que o Grupo Petrópolis trata com total seriedade. O bagaço de malte e o lodo da estação de tratamento são destinados conforme a legislação. A levedura excedente, rica em vitamina B, passa por uma planta de secagem e é vendida para empresas de nutrição animal, tornando-se ingrediente em rações para gatos, por exemplo. A água utilizada que precisa ser descartada passa por uma Estação de Tratamento de Despejos Industriais antes de ser devolvida ao Rio Sorocaba, normalmente com nível de pureza superior ao do próprio rio.
O mestre-cervejeiro: guardião do processo
O guardião de todo esse processo é o mestre-cervejeiro, profissional que lidera equipes de centenas de pessoas para garantir qualidade da cerveja do início ao fim. Conforme explica Alex Borges, muitas pessoas imaginam que o trabalho se restringe à degustação e criação de receitas, quando na verdade sua principal responsabilidade é garantir que todo o processo aconteça da melhor forma possível, desde a seleção de matérias-primas até o produto que chega ao consumidor.
Seu papel integra toda a equipe e faz com que cada etapa da produção funcione de maneira eficiente, segura e padronizada. Precisam acompanhar de perto cada detalhe, tomar decisões técnicas, antecipar problemas e garantir que todos trabalhem com o mesmo propósito. No final, todo esse trabalho se transforma em uma única coisa: uma cerveja de excelência que entregue ao consumidor a qualidade e a experiência que ele deseja. Esse é o verdadeiro papel do mestre-cervejeiro — liderar pessoas, dominar processos e transformar conhecimento, técnica e paixão na Itaipava que representa a excelência da fábrica.
Perguntas frequentes
Quanto tempo leva para produzir uma cerveja Itaipava?
O processo leva mais de 30 dias, dependendo do estilo da bebida. Envolve etapas de brassagem, fermentação, maturação, filtração, envase e pasteurização.
De onde vem a água usada na cerveja Itaipava de Boituva?
A água é extraída do Aquífero Tubarão, a centenas de metros de profundidade. Passa por uma Estação de Tratamento de Água interna para garantir padronização em todas as unidades.
Quanto a fábrica de Boituva produz por ano?
A unidade produz cerca de 8,6 milhões de hectolitros, equivalentes a 860 milhões de litros de bebidas em todas as marcas do Grupo Petrópolis anualmente.
